Domov / Zprávy / Zprávy průmyslu / Jak výrobci CPVC armatur zajišťují kvalitu: Průvodce procesem, testy a auditem
Zprávy průmyslu
Jak výrobci CPVC armatur zajišťují kvalitu: Průvodce procesem, testy a auditem
Tvarovka z chlorovaného polyvinylchloridu (CPVC), která projde vizuální kontrolou, může stále selhat na první horké chemické lince, pokud se směs během lisování degradovala, pokud je hloubka hrdla pod minimem nebo pokud šarže nebyla nikdy tlakově testována. Proto je kvalita u CPVC armatur řetězem důkazů, nikoli povrchovou kontrolou.
Tato příručka vysvětluje, jak výrobci CPVC tvarovek zajišťují kvalitu v praxi: kontrola šarže surovin, okna procesu lisování, ověřování rozměrů podle požadavků DIN nebo ANSI, tlakové zkoušky a sledovatelnost. Poskytuje také nákupním a inženýrským týmům praktický kontrolní seznam auditu.
Ověření surovin Nastavuje strop kvality
Kvalitní strop CPVC tvarovky je upevněn před zahájením lisování, protože směs určuje tlakovou kapacitu, chemickou odolnost a dlouhodobou tepelnou stabilitu.
CPVC se vyrábí chlorací PVC pryskyřice, dokud obsah chloru nedosáhne zhruba 63-67 procent hmotnosti. Tato chlorace zvyšuje bod měknutí a dává CPVC použitelné tlakové hodnocení při vyšších teplotách než standardní PVC. Posun také znesnadňuje zpracování polymeru; pokud směs obsahuje nekonzistentní balíček stabilizátorů, vlhkost nebo špatně rozptýlené přísady, žádné nastavení formy to nemůže opravit.
63–67 % hmotnostní obsah chlóru ve sloučenině CPVC
93°C teplotní strop pro řádně stabilizované tlakové komponenty CPVC
ISO 9001 dokumentovaný procesní rámec pro vlastní velkoobchodní výrobce
Kvalitní výrobci ověřují každou příchozí šarži směsi předtím, než vstoupí do formovací haly. Důležité jsou tyto kontroly:
Obsah chloru a hladina zbytkového PVC potvrzené termogravimetrickými nebo titračními metodami
Obsah vlhkosti, protože zachycená voda vytváří páry a povrchové vady
Barva a číslo šarže, používané ke sledování hotových tvarovek zpět ke směsi
Definice: Kvalita směsi CPVC je konzistence chlorace, disperze stabilizátoru a regulace vlhkosti, která umožňuje, aby si armatura udržela svůj jmenovitý tlak při zvýšené teplotě po dobu své zamýšlené životnosti.
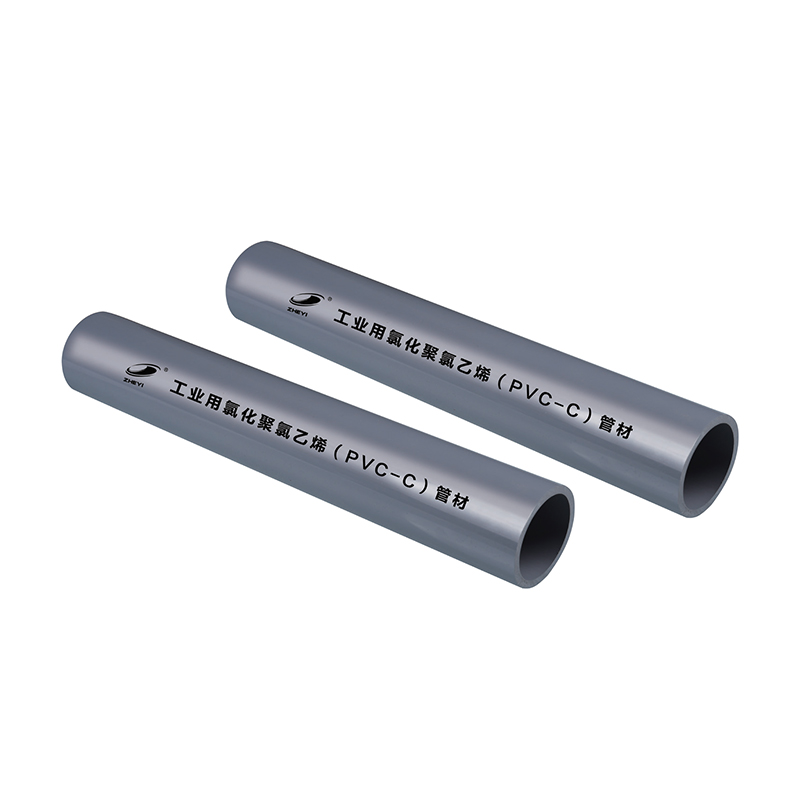
Kupující by měli očekávat stejnou surovinovou disciplínu na potrubí a tvarovky. Pokud dodavatel nabídne CPVC tlakové trubky vyrobené ve stejné továrně, záznamy o složených šaržích se snadněji kontrolují, protože oba produkty sdílejí stejné vstupní soubory materiálu. Před porovnáním dodavatelů si prostudujte Tabulka hodnocení tlaku CPVC a průvodce výpočtem abyste mohli připojit složenou šarži ke stanovenému servisnímu stavu.
Řízení procesu lisování rozhoduje o tom, zda směs přežije výrobu
Teplota taveniny, doba zdržení, rychlost chlazení a geometrie formy jsou řízeny společně, protože CPVC je tepelně citlivý a při přehřátí degraduje.
Na rozdíl od kovu nebo PP netoleruje CPVC dlouhou dobu zdržení při vysoké teplotě. Stejný polymer, který odolává teplotě 93 °C v provozu, začíná ztrácet chlórové skupiny, když jsou zpracovatelské teploty i na krátkou dobu příliš vysoké. Degradovaný materiál se později projeví jako hnědé pruhy, křehký lom nebo nízká rázová houževnatost u tvarovky, která navenek vypadá normálně.
Nedostatečné zpracování
Špatný tok může zanechat krátké rány, dutiny a slabé svarové linie. Operátoři mohou pro kompenzaci zvýšit vstřikovací tlak nebo dobu zdržení, což přináší vlastní historii tepla.
Přehřátá tavenina
Vysoká teplota a dlouhá doba zdržení způsobují změnu barvy, vývoj chlorovodíku a křehké polymerní domény, které snižují retenci tlaku v tenkých stěnách tvarovky.
Praktickým znakem kontroly lisování je zpráva prvního článku po nastavení formy plus kontroly tloušťky stěny během procesu v naplánovaných intervalech během každé výrobní série.
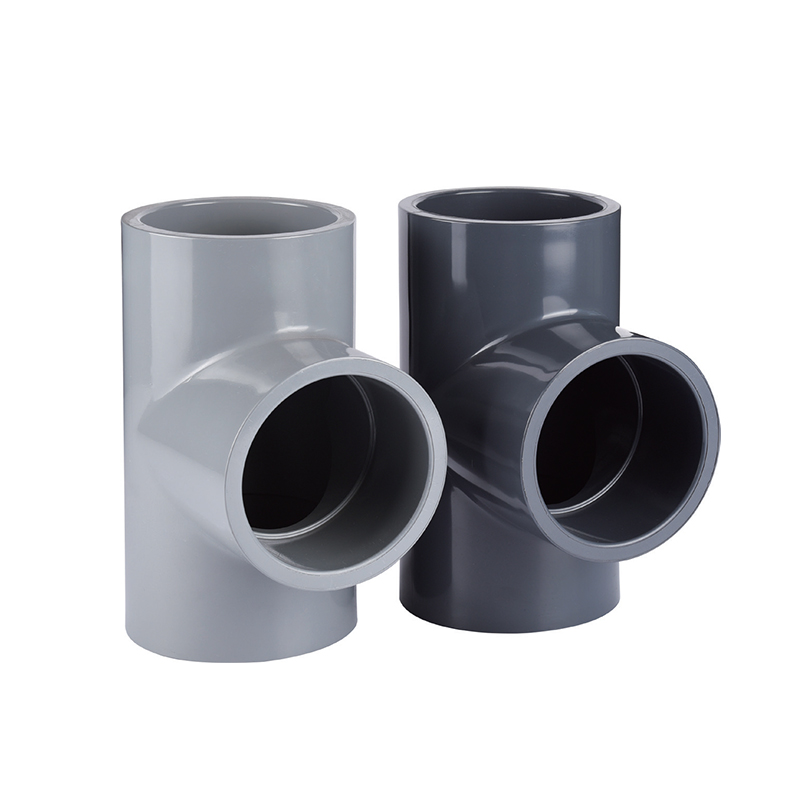
Stejně důležitý je design forem. Těleso T má průtoková čela, která se setkávají v oblasti odbočky a vytvářejí svarovou linii, která může být slabým místem, pokud je poloha brány a ventilace nesprávná. To je důvod, proč a UPVC/CPVC tričko by měla mít stejnou sledovatelnost materiálu a kontrolu svaru jako rovná část trubky.
Rozměrová kontrola a tolerance DIN/ANSI zachycují problémy se spoji včas
Rozměrová kontrola zachycuje opotřebení nástroje, posun smrštění a nesprávné uložení sestavy předtím, než se tvarovka CPVC přesune do balení.
Rozpouštědlové spoje závisí na kontrolované mezeře mezi vnějším průměrem trubky a vnitřním průměrem hrdla. Pokud je mezera příliš velká, je cementový film tlustý a může se během vytvrzování smršťovat. Pokud je mezera příliš malá, trubka se vysune, aniž by dosáhla hloubky hrdla, takže zůstane kratší spojovací linie.
Kritické montážní rozměry CPVC kontrolovány v tovární kvalifikaci
Kritický rozměr
Co ovládá
Selhání, pokud je ignorováno
Vnější průměr zásuvky
Spoj s trubkou
Mezera nebo interference rozpouštědlového cementu
Hloubka zásuvky
Lepená oblast překrytí
Mělké vložení a vytažení kloubu
Tloušťka stěny
Tlaková kontejnment
Výbuch při koncentraci stresu
Rozměr od středu ke konci
Vyrovnání sestavy v rozdělovačích
Namáhání přírub a ventilů
Nekulatost
Těsnění a vyrovnání spár
Netěsnost na přírubě nebo spojce
Jedna špatná hloubka hrdla může proměnit vysokotlaký CPVC systém v netěsný spoj, i když jsou všechny ostatní rozměry dokonalé.
Protože se velikosti objímek, rozměry přírub a plány tlakových tříd mezi systémy ANSI a DIN liší, musí mít výrobce pro každý exportní trh správné nástroje. Praktické srovnání těchto rozdílů rozhraní je v Průvodce exportními standardy přírubových ventilů ANSI vs DIN .
Tlakové a výkonnostní testy prokazují hodnocení
Tlakové a výkonnostní testy jsou konečným důkazem, že tvarovka, její směs a proces formování spolupracují za skutečných provozních podmínek.
Hodnota tlaku neznamená nic, pokud pochází pouze z katalogu. Výrobce by měl ukázat údaje o hydrostatické zkoušce z tvarovek lisovaných se stejným nástrojem a směsí. Mezi užitečné kontroly patří:
Hydrostatická zkouška na roztržení pro potvrzení krátkodobé pevnosti
Trvalé tlakové testování pro ověření dlouhodobého stresového chování
Nárazové zkoušky při nízké teplotě pro odhalení křehkosti
Testování tepelné reverze k odhalení zalisovaného napětí
Testování kompatibility rozpouštědlového cementu pro ověření pevnosti spoje
Hmotnostní obsah chlóru, uvedený jako přibližná rozmezí, je jedním z prvních ukazatelů, které by měl výrobce CPVC armatur ověřit.
Definice hodnocení tlaku: Jmenovitý tlak armatury CPVC je maximální vnitřní tlak, který může vydržet při určené teplotě po zamýšlenou životnost, a to na základě údajů o testovaných sloučeninách spíše než obecné tabulky.
Ventily přidávají další vrstvu složitosti, protože geometrie těsnění a krouticí moment vřetene musí také držet teplotu. V kompletním systému a CPVC kulový ventil musí být testovány podle stejné logiky snížení tlaku a teploty jako armatura za ním.
Spolehlivý výrobce CPVC armatur může prokázat kvalitu v pěti vrstvách: materiál, proces, rozměr, výkon a sledovatelnost.
Vyžádejte si certifikát dodavatele směsi a výsledek vstupní kontroly výrobce tvarovek pro každou šarži.
Požádejte o zaznamenané parametry formování pro konkrétní velikost produktu a číslo formy.
Prohlédněte si zprávy prvního článku a data o rozměrovém vzorkování v průběhu procesu.
Zkontrolujte, zda zkušební certifikáty obsahují číslo šarže, zkušební tlak, teplotu, dobu trvání a referenční standard.
Potvrďte, že každá krabice nebo paleta nese kód šarže, který spojuje tvarovky zpět se záznamy procesu.
Cílem auditu není shromažďovat papíry; jde o sledování tvarovky od složené šarže po zkušební certifikát.
Jedná se o stejný standard auditu, který ZHEYI Group používá ve svých vertikálně integrovaných výrobních střediscích ve východní a střední Číně, přičemž Zheyi Pipeline (Wuhan) Co., Ltd. jako operace sloužící nákupcům průmyslových potrubí a úpraven vody. Zakázkový velkoobchodní výrobce s přímou kontrolou výroby může obvykle produkovat důkazy na úrovni šarže rychleji než obchodní oddělení, které přebaluje produkty z více závodů.
Často kladené otázky o kvalitě kování CPVC
Jaký je nejdůležitější krok kontroly kvality u CPVC armatur?
Ověření šarže suroviny je nejdůležitějším krokem, protože žádná úprava formování nemůže obnovit směs, která postrádá dostatek tepelného stabilizátoru nebo se posunula mimo správný rozsah chlóru.
Lze CPVC tvarovky od různých výrobců instalovat do stejné linky?
Nesměšujte armatury od různých výrobců v tlakových aplikacích, pokud nemáte potvrzené shodné rozměry hrdla, tloušťku stěny, tlakovou třídu a standard. Malé rozdíly v tolerancích smrštění směsi nebo objímky mohou způsobit slabé spoje.
Potřebují tvarovky CPVC vlastní tlakovou zkoušku, pokud je potrubí již dimenzováno?
Ano. Tvarovky zavádějí změny v geometrii stěny, směru proudění a vlisovaného napětí, které potrubí nemá. Armatura by měla nést svůj vlastní hydrostatický a trvalý tlak.
Jak si může kupující ověřit, že výrobce skutečně vyzkoušel své kování?
Požádejte o zkušební certifikát, který identifikuje číslo šarže, zkušební tlak, dobu trvání, teplotu, metodu kontroly a použitý standard. Certifikát bez čísla šarže nespojuje data s produktem, který jste obdrželi.
Sečteno a podtrženo: Pokud výrobce nemůže připojit tvarovku ke své složené šarži, protokol o rozměrech a tlakové zkoušce, je tvrzení o kvalitě neúplné.
 +86-15258772971
 dinys009@163.com